На станцию сборки приходит монтажный кронштейн со всеми размерами в пределах заявленных допусков, но два угла изгиба отклонились на доли градуса от чертежа. Деталь ровно лежит на столе, но когда она прикручена к раме, ответная панель не выровняется. Отбраковка этого компонента обходится производственной линии в два часа. Это момент, когда деталь из листового металла становится прецизионным компонентом из листового металла.
Прецизионные детали из листового металла определяются повторяемостью, а не размером детали. Производитель может поставить идеальный образец детали и все равно потерпеть неудачу при изготовлении второй партии, если стратегия допусков, инструменты и процедуры контроля не рассчитаны на единообразие. Практическая разница заключается в том, может ли процесс часть за частью сохранять один и тот же результат.
Прецизионные детали из листового металла — это структурные и функциональные детали, сформированные из тонких металлических листов, обычно толщиной от 0,5 до 6 мм, посредством процессов резки, штамповки, гибки, соединения и отделки. Слово «точность» описывает, насколько точно готовая деталь соответствует инженерному чертежу, обычно выражаемому как размерный допуск или угловое отклонение.
Типичные примеры включают панели шасси, монтажные кронштейны, экраны ЭМС, радиаторы, направляющие конвейера и корпуса шкафов управления. Что отличает их от обычных деталей из листового металла, так это уровень контроля, применяемый на каждом этапе: материал выбирается и подготавливается, параметры резки и формовки определяются на основе фактических свойств листа, а готовая деталь измеряется и документируется.
Толерантность не действует изолированно. Смещение положения отверстия на 0,1 мм может компенсироваться прорезным отверстием в одном узле, но такое же смещение становится полным отказом в корпусе медицинского устройства. Практическое влияние точности зависит от того, как компонент взаимодействует с другими частями. Вот почему вам следует определять допуски в отношении функции, а не того, что впечатляюще выглядит на чертеже.
| Класс | Типичный допуск | Пример приложения | Что влияет на стоимость |
|---|---|---|---|
| Стандартный | ±0,5 мм | Защиты, крышки, простые панели | Толщина материала |
| Точность | ±0,1 мм | Шасси, кронштейны, монтажные пластины | Инструментарий и программирование |
| Высокая точность | ±0,02 мм | Медицинское оборудование, аэрокосмические детали | Инспекция и контроль процесса |
Выбор класса допуска – это затратное решение. Увеличение стандартного корпуса с ±0,5 мм до ±0,1 мм может удвоить стоимость, если для чертежа потребуется новый инструмент или расширенный план проверки. То же самое изменение может добавить лишь небольшую сумму к крупносерийному кронштейну, поскольку стоимость установки амортизируется по тысячам деталей. Правильный подход — указать, какие допуски являются функционально критичными, и позволить производителю предложить цену, основанную на реальных требованиях.
Большинство прецизионных компонентов из листового металла выполняют одну и ту же последовательность операций, даже если геометрия детали и материал различаются. Этот процесс можно свести к пяти этапам.
Рулонная заготовка испытывает внутренние напряжения в процессе прокатки. Правильная машина выравнивает лист, удаляет комплект рулонов и доводит материал до заданных допусков, прежде чем делать какие-либо разрезы. Этот шаг напрямую влияет на точность изгиба на последующих этапах последовательности.
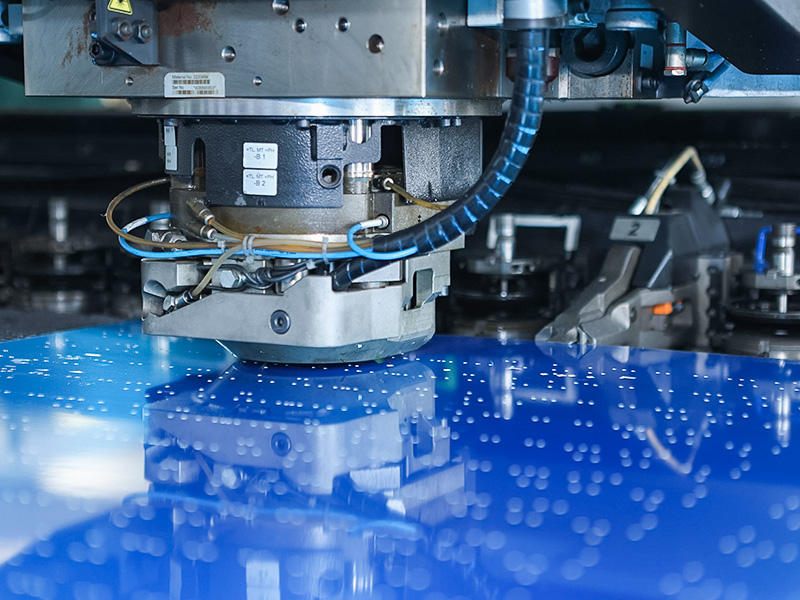
Развертка переносится с помощью лазерного резака с ЧПУ или пробивного пресса с ЧПУ. Лазерная резка позволяет обрабатывать сложные контуры с узким пропилом; перфорация позволяет быстро и на высокой скорости производить круглые отверстия и вырезы.
Гибочные станки с ЧПУ складывают плоскую заготовку в окончательную форму. Припуск на изгиб, выбор инструмента и компенсация упругого возврата рассчитываются на основе фактической толщины листа и марки материала. Точность здесь означает, что углы изгиба остаются в пределах 0,2 градуса от чертежа.
Сварка, клепка прессом или самозажимные крепления соединяют детали и добавляют резьбовые вставки. Каждый метод соединения оказывает на материал свое термическое или механическое воздействие, и от выбора зависит как прочность, так и удобство эксплуатации в будущем.
Полировка, обезжиривание и покрытие защищают поверхность и соответствуют визуальным требованиям. Готовый компонент измеряется калиброванными приборами, а результаты фиксируются на чертеже.
Операцию выравнивания легко не заметить на чертеже. Лист, отклоняющийся от плоскости всего на 0,5 мм, приведет к смещению изгибов на несколько десятых миллиметра после того, как деталь выйдет из штампа. В долгосрочной перспективе укажите состояние материала, которое будет получено в результате операции вырубки.
 Роликовый правильный станок для коррекции плоскостности металлических листов и пластин Это правильное оборудование восстанавливает плоскостность деформированных пластин и профилей, используя ролики высокой твердости и точную регулировку зазора, чтобы обеспечить точность размеров и качество поверхности, что является важным шагом перед вырубкой. Посмотреть продукт →
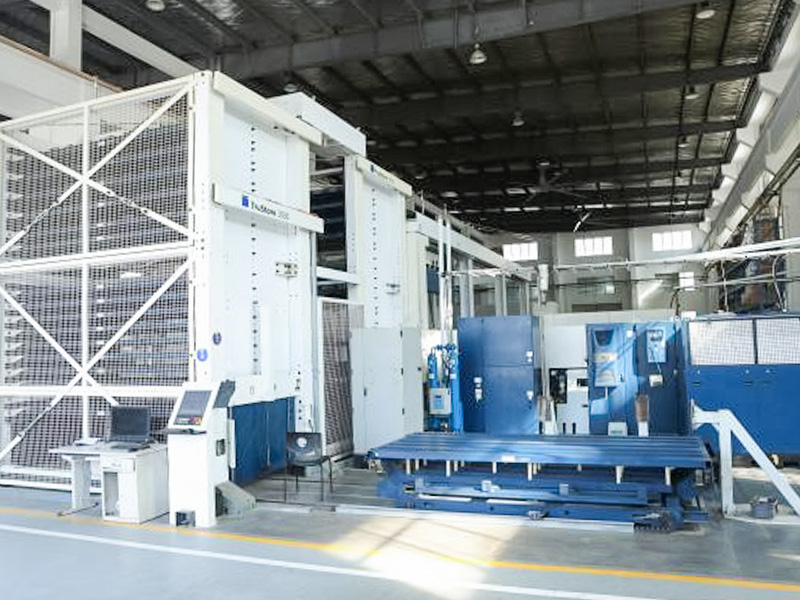
Лазерная резка с ЧПУ является предпочтительным методом для небольших и средних партий, где контур часто меняется. Машина считывает последний чертеж, корректирует параметры резки и производит ту же геометрию на следующем листе без затрат на новые штампы.
 Система лазерной резки с ЧПУ для прецизионного изготовления листового металла Благодаря усовершенствованному числовому программному управлению и широкоформатным рабочим столам этот станок для лазерной резки эффективно обрабатывает нержавеющую, углеродистую сталь и алюминий, обеспечивая высокую точность и минимальное количество зон термического воздействия для различных контуров деталей. Посмотреть продукт →
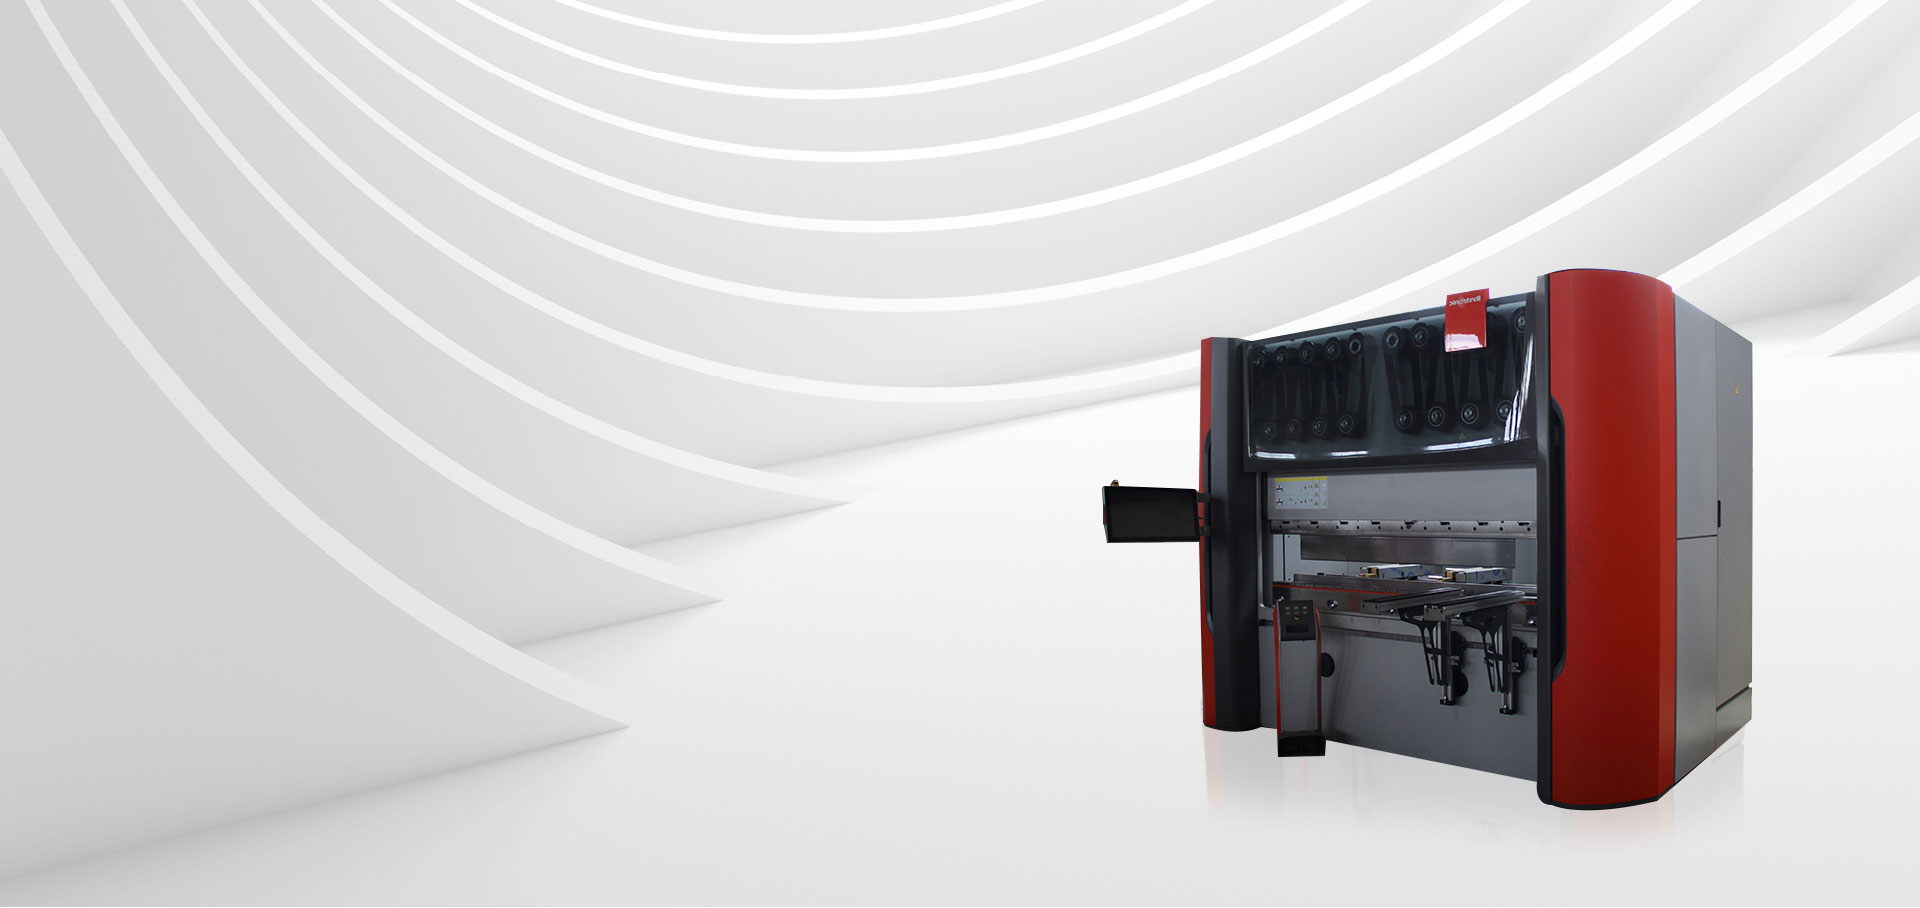
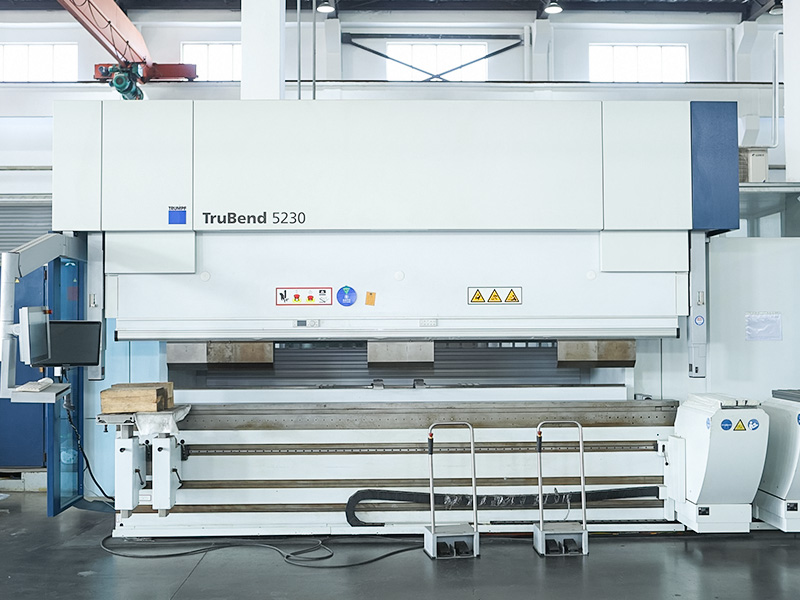
Гибка – это операция, при которой возникает наибольшее количество ошибок в размерах. Гибочный станок с ЧПУ с автоматической компенсацией угла сохраняет небольшое изменение угла изгиба, что улучшает позиционирование схемы отверстий после фальцовки.
 Гибочный станок с ЧПУ с автоматической компенсацией угла Этот листогибочный пресс оснащен высокоточной системой ЧПУ и прочной конструкцией, позволяющей точно контролировать угол и длину изгиба, уменьшая количество ошибок и улучшая расположение отверстий после фальцовки для различных применений листового металла. Посмотреть продукт →
Выбор материала является вторым по значимости фактором точности после оснастки. Каждый сорт имеет свою собственную упругость, анизотропию и качество поверхности, и все три меняют способ удержания угла листогибочным прессом.
Спецификация материала указана в выноске чертежа, а не в описании. Укажите марку, состояние и обработку поверхности. Если компонент будет сваривать, укажите присадочную проволоку и конструкцию соединения, чтобы производитель мог спланировать процесс.
Прецизионные компоненты из листового металла появляются там, где продукту требуется жесткий, легкий конструкционный корпус или повторяющаяся геометрия кронштейна.
Кронштейны, аккумуляторные лотки, элементы жесткости шасси и теплозащитные экраны требуют плотного расположения отверстий и плоских поверхностей. Детали должны выстроиться в оправку без доработки, а поставщик должен продемонстрировать контроль процесса для серийного производства.
Корпуса, приборные панели и хирургические аксессуары обычно производятся в меньших количествах. Допуски часто ужесточаются, поверхность должна быть чистой, а каждый компонент имеет сертификат на материал.
Экраны ЭМС, 19-дюймовое стоечное шасси и пластины рассеивания тепла сочетают в себе малый радиус изгиба и расположение отверстий с малым шагом. Требование к точности обусловлено необходимостью правильного размещения детали на печатной плате или стене.
Защитные ограждения, рамы, коробки управления и направляющие пластины изготовлены из листового металла и должны сохранять свою форму в течение многих лет эксплуатации. Окно допуска обычно составляет около ±0,1 мм, в основном для того, чтобы точки крепления были совмещены после сборки.
Поставщик обычно может указать любой допуск. Важно то, сможет ли поставщик доказать, что процесс может его выдержать.
Спросите, проводит ли производитель производственные проверки листогибочного тормоза и лазерного резака, а также проводится ли окончательная проверка по чертежу. Документированная запись с измеренными значениями является минимальным доказательством работоспособности.
Большинство прецизионных производителей работают непосредственно с чертежами STEP, DXF или PDF. Перед выставлением цены производитель проверяет радиус изгиба, толщину материала и совокупность допусков. Если на чертеже отсутствует выноска, хороший производитель спросит, а не догадается.
В сертификате заводских испытаний или в протоколе отслеживания материала должны быть указаны марка, толщина и номер партии листа, используемого в каждом производственном цикле. Это особенно важно для компонентов из нержавеющей стали и алюминия.
Производство небольших партий часто обходится дороже за единицу, поскольку настройка, оснастка и проверка выполняются по меньшему количеству деталей. Массовое производство поглощает эти затраты, поэтому допуск 0,1 мм может быть доступным при заказе на 5000 штук, но дорогим при заказе на 50 штук.
Если компоненту требуется нестандартная геометрия или необычное сочетание требований, поставщику услуги по индивидуальному изготовлению может скорректировать конструкцию с учетом технологичности и порекомендовать маршрут, позволяющий сохранить разумную стоимость детали.
Чтобы снизить риск закупок, нужно задавать вопросы заранее, а не поздно. Отправьте производителю свой чертеж, ожидаемый объем и критические допуски. Попросите план процесса, который охватывает поиск материалов, подготовку оснастки, проверки в процессе и окончательную проверку. Также просмотрите информацию о поставщике процесс контроля качества перед размещением большого заказа.
Прецизионные детали из листового металла являются результатом контролируемой последовательности: выравнивания, резки, формовки, соединения, отделки и измерения. Когда каждый шаг выполняется с использованием подходящего оборудования и документированной дисциплины, деталь соответствует чертежу не по счастливой случайности, а по замыслу. Это стандарт, которого должен ожидать любой покупатель, размещая заказ на прецизионные компоненты.

 +86-13771171111 +86-13338110517