Зайдите в любую отделочную мастерскую, где до сих пор покрывают детали вручную, и вы увидите ту же картину. Оператор устанавливает расстояние распыления на ощупь, регулирует давление распыления на слух и оценивает слой по блеску влажной краски. К пятидесятой части толщина сухой пленки уменьшилась; на краях видны потеки, на плоских участках видны тонкие участки, а часть партии возвращается после проверки в качестве доработки. Автоматизированная система нанесения покрытия распылением устраняет эту изменчивость, помещая каждый параметр покрытия под контроль машины: один и тот же путь распыления, одинаковая подача жидкости и одинаковые условия распыления на первой и тысячной детали.
В этом руководстве рассказывается, что такое автоматизированные системы нанесения покрытий распылением, основные типы машин, преимущества, которые оправдывают инвестиции, а также факторы, которые необходимо учитывать перед размещением заказа.
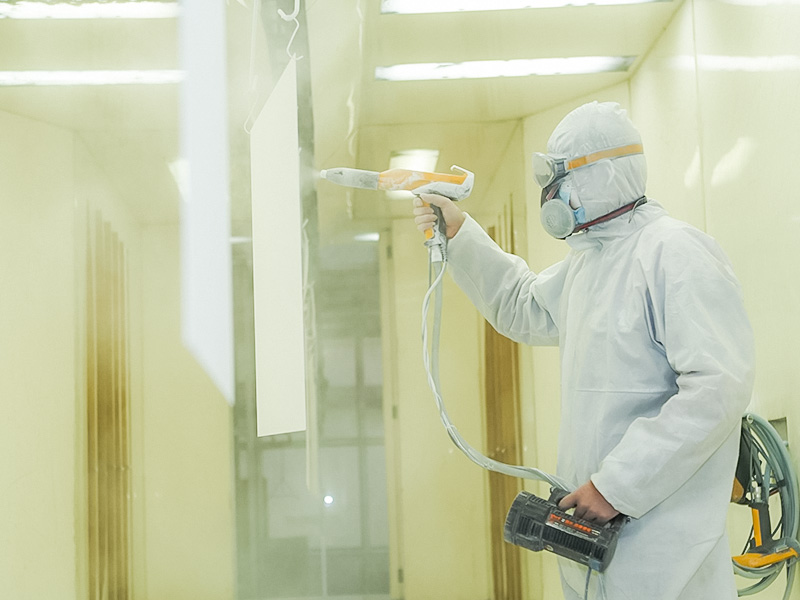
Автоматизированная система нанесения покрытия распылением — это производственная машина, которая наносит жидкое или порошковое покрытие на заготовки без управления пистолетом оператором. Заготовка перемещается по конвейеру или сидит на вращающемся приспособлении, в то время как один или несколько фиксированных, возвратно-поступательных или вращающихся пистолетов наносят покрытие контролируемым распылением.
Автоматизация имеет большое значение, поскольку качество покрытия зависит от параметров, которые сложно поддерживать стабильными вручную. Современная система регулирует:
После того как эти значения заданы в системе управления, они не меняются в течение смены. Эта повторяемость является основой всех других преимуществ этого оборудования.
Автоматизированные системы обычно классифицируются по способу перемещения пистолета по заготовке. Четыре компоновки охватывают большинство промышленных применений: веерные распылительные машины, поршневые распылительные машины, ротационные распылительные машины и линейные распылительные машины.
| Тип системы | Как наносится покрытие | Лучше всего подходит |
|---|---|---|
| Устройство для нанесения веерного покрытия | Неподвижные или медленно колеблющиеся пистолеты создают широкий плоский веерный рисунок по движущейся поверхности. | Плоские листы, панели и картонные материалы в непрерывном производстве |
| Поршневой распылитель | Лафет перемещается вверх и вниз, пока деталь проходит горизонтально по конвейеру. | Части среднего и большого объема с одной доминирующей плоской или слегка изогнутой гранью. |
| Ротационная распылительная машина | Пистолеты движутся по кругу вокруг детали или деталь вращается на шпинделе внутри камеры. | Трехмерные детали, требующие покрытия с нескольких сторон |
| Линейный распылитель | Пистолеты движутся прямолинейно по длине заготовки. | Длинные профили, профили и структурные компоненты |
Сначала выберите макет по геометрии, а затем по скорости. Плоскую панель тратят на роторной машине, а сложную деталь можно победить на веерной машине. Если ассортимент вашей продукции меняется сезонно, выберите такое расположение стенда и конвейера, которое позволяет принимать детали нескольких размеров, а не одну оптимизированную настройку. Наш автоматизированное оборудование для нанесения покрытий распылением охватывает как отдельные станции, так и целые конвейерные линии, поэтому правильным ответом обычно является конфигурация, адаптированная к размеру вашей детали и времени цикла, а не стандартная модель каталога.
 Производители автоматизированных систем нанесения покрытий на заказ, завод Wuxi Shaofang Machinery Co., Ltd. - это китайские производители автоматизированных систем нанесения покрытий OEM / ODM, фабрика, мы обладаем передовыми и ... Посмотреть продукт →
Современные системы хранят рецепт для каждого номера детали. При смене детали скорость конвейера, ход пистолета, настройки распыления и поток покрытия меняются вместе, что имеет значение, когда одна и та же линия обрабатывает множество продуктов в течение одной смены.
Экономическое обоснование автоматизированной системы нанесения покрытия распылением основано на трех измеримых улучшениях: однородность отделки, эффективность использования материала и производительность.
Стандарты покрытия оценивают отделку по толщине сухой пленки и внешнему виду всей детали. Ручное распыление естественным образом приводит к вариациям, а вариации проявляются в виде брака. Автоматический пистолет сохраняет дистанцию, скорость и угол распыления, поэтому Толщина пленки остается в узком диапазоне от детали к детали . Для поставщиков, которые сертифицируют качество поверхности в соответствии со спецификациями заказчика, одна только эта повторяемость может оправдать инвестиции.
Избыточное распыление — это напрасное покрытие и пустая трата денег. Контролируемая форма распыления, равномерное распыление и постоянный ход пистолета сокращают количество избыточного распыления, которое значительно ниже того, которое производит ручной оператор за полную смену. В большинстве отделочных магазинов материал покрытия является самой крупной расходной статьей , поэтому экономия увеличивается, как только линия работает непрерывно.
Автоматизированная система не тормозит в последний час смены и один оператор может контролировать кабину, для которой в противном случае потребовались бы два или три маляра . Это же изменение освобождает операторов от прямого воздействия тумана и избыточного распыления растворителя, что улучшает условия труда и упрощает соблюдение ограничений вентиляции и воздействия.
Выигрыш зависит как от деталей, поступающих в стенд, так и от самого стенда. Стабильные результаты начинаются с однородного основания, а контроль процесса на каждом этапе гораздо легче поддерживать, когда этап нанесения автоматизирован. Наш процедуры контроля качества Следуйте этой логике, проводя проверки на каждом этапе процесса и окончательную проверку на соответствие спецификации клиента.
Большинство линий нанесения покрытий работают неэффективно, поскольку машина была выбрана до того, как были определены детали. Короткий процесс анализа предотвращает классические ошибки: слишком маленький стенд для деталей следующего года, конвейер, который не может достичь требуемой скорости линии, или пистолеты, у которых нет доступа к глубоким нишам.
Соберите типичные детали, которые вы будете обрабатывать: размер конверта, вес, геометрию и целевое количество за смену. Эти значения определяют ширину конвейера, длину кабины и количество пистолетов.
Определите толщину, внешний вид сухой пленки и стандарт испытаний, которым должны соответствовать детали. Конечная цель определяет технологию распыления и необходимый уровень управления процессом.
Воздушное распыление позволяет достичь сложных форм, безвоздушные системы эффективны на больших плоских поверхностях, а электростатический заряд улучшает равномерность покрытия на проводящих деталях. Геометрия первого шага решает, какой метод подходит.
Проверьте линию на собственных деталях и материале покрытия. Отрегулируйте расстояние распыления, давление распыления и скорость конвейера, затем измерьте толщину пленки на детали и зафиксируйте параметры в рецепте.
Именно здесь настраиваемая конфигурация имеет свое значение. Стандартные машины подходят для стандартных деталей; линия, построенная на основе вашего фактического микса, позволяет избежать компромиссов, которые впоследствии приводят к отклонению. Мы видим это ежедневно в нашей таможенные услуги работа, в которой чертежи заказчика и цели процесса определяют механическое проектирование, а не наоборот.
Состояние поверхности перед нанесением покрытия имеет такое же значение, как и само распыление. Детали, поступающие со станций формовки и сварки, часто имеют заусенцы, окалину или шероховатости, которые становятся видимыми под глянцевой поверхностью. Поэтому многие линии отделки начинают работу только после прохождения деталей. промышленное полировальное оборудование , поэтому поверхность становится однородной до нанесения первого слоя.
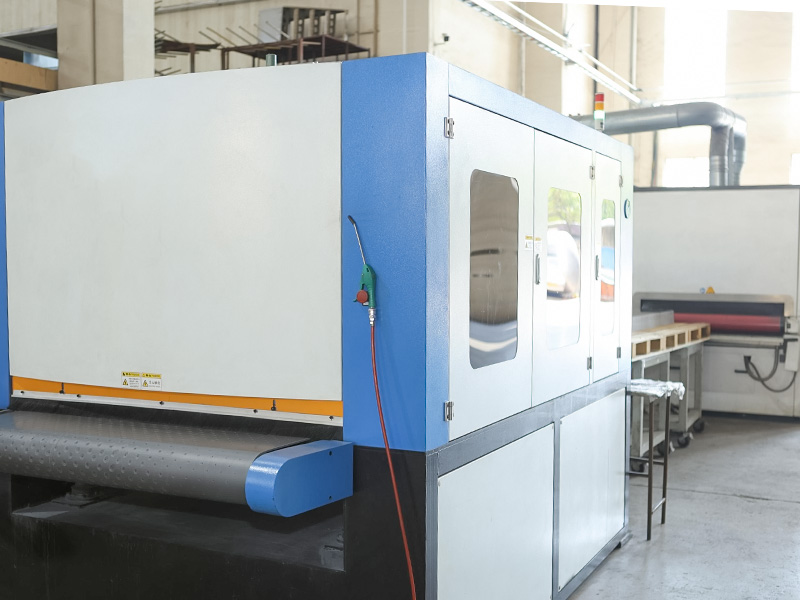 Производители промышленного полировального оборудования на заказ, Фабрика Wuxi Shaofang Machinery Co., Ltd. - это китайские производители OEM / ODM промышленного полировального оборудования, фабрика, наши машины обеспечивают ун... Посмотреть продукт →
Как мне узнать, оправдывает ли мой объем использование автоматизированной системы нанесения покрытия распылением?
Если станция нанесения покрытия работает более чем в одну смену, если постоянство отделки требует доработок или если один квалифицированный оператор ограничивает производительность, стоит оценить автоматизацию. Перед покупкой посчитайте текущий брак и расход лакокрасочного материала; оба имеют тенденцию к снижению после автоматизации.
С какими материалами покрытия может работать автоматизированная система?
Краски на основе растворителей, покрытия на водной основе, грунтовки, прозрачные покрытия и порошковые покрытия можно наносить автоматически. Система должна быть указана для материала: линии подачи жидкости и распылители различаются для красок с высоким содержанием сухих веществ, а для порошка требуется другая камера и устройство для восстановления.
Можно ли интегрировать автоматизированную систему в существующую линию?
Да. Большинство установок представляют собой модернизацию, при которой конвейер, камера и секция вулканизации подбираются в соответствии с доступной площадью помещения и существующим потоком деталей. Осуществимость зависит от площади, а не от возраста окружающего оборудования.
Сколько площади занимает типичная система?
Одна покрасочная камера с одной поршневой машиной занимает примерно ту же площадь, что и большая камера с ручным управлением; конвейер и секции вулканизации расширяют линию. Полная планировка помещения обычно составляется на этапе предложения, прежде чем приниматься какие-либо обязательства.
Автоматизированная система нанесения распыления возвращает уверенность на этапе отделки: предсказуемая толщина пленки, повторяемость цвета и текстуры, меньший расход материала и линия, которая не ухудшается между сменами. Начните с чертежей деталей и целевого результата, выберите компоновку станка по геометрии и проверьте испытаниями, прежде чем переходить к полному производству. Если вы оцениваете новую линию, свяжитесь с нашей командой инженеров с вашими спецификациями деталей и целевым временем цикла; мы ответим в течение одного рабочего дня с конфигурацией и реалистичным планом ввода в эксплуатацию.

 +86-13771171111 +86-13338110517