Три цитаты лежат на столе владельца производственного цеха. Каждое предложение относится к станку для лазерной резки листового металла, но мощность лазера колеблется от 4 до 12 кВт, а цены различаются более чем на 40 процентов. Цех в основном режет углеродистую сталь толщиной от 2 до 10 мм, время от времени берется за работу с нержавеющей сталью и должен знать, какой станок окупит себя в течение пяти лет.
Короткий ответ: не существует единственного лучшего станка для лазерной резки листового металла. Правильная конфигурация зависит от обрабатываемых материалов, диапазона толщины, который вы чаще всего режете, целевой производительности и приемлемой стоимости детали. В этом руководстве объясняется, как сравнить машины по техническим характеристикам, эксплуатационным расходам и рабочему процессу, прежде чем совершить покупку.
Станок для лазерной резки листового металла фокусирует мощный лазерный луч на небольшом участке поверхности металла. Энергия плавит или испаряет материал, в то время как коаксиальный вспомогательный газ, обычно азот или кислород, выдувает расплавленный металл из разреза. Система перемещения с ЧПУ перемещает режущую головку по запрограммированной траектории и создает контуры, отверстия и кромки, которые часто не требуют дополнительной обработки.
Сегодня в резке листового металла доминируют два лазерных источника:
Для большинства современных производств листового металла волоконные лазеры стали выбором по умолчанию из-за более высокого электрического КПД, меньших затрат на техническое обслуживание и лучшего поглощения отражающих металлов. Вот почему большинство сравнений станков для лазерной резки листового металла начинаются с волоконных лазеров.
Прежде чем сравнивать цены, сравните шесть цифр. Они определяют, что на самом деле может делать машина в вашем магазине.
| Спецификация | На что это влияет | Типичный диапазон |
|---|---|---|
| Мощность лазера | Максимальная толщина резки и скорость резки | от 1,5 кВт до 30 кВт |
| Рабочая зона | Лист самого большого размера обрабатывается без изменения положения | От 3000 х 1500 мм до 6000 х 2500 мм |
| Толщина резки, мягкая сталь (кислородная помощь) | Возможность работы с толстыми пластинами | от 6 мм при 1,5 кВт до 40 мм при 20 кВт |
| Толщина резки, нержавеющая сталь и алюминий (с азотом) | Резка без окалины на тонких и средних листах | От 4 мм при 1,5 кВт до 25 мм при 20 кВт |
| Точность позиционирования | Равномерность размеров по всему листу | от /-0,03 мм до /-0,05 мм |
| Максимальная скорость ускоренного перемещения | Время простоя между частями | от 80 м/мин до 200 м/мин |
Распространенной ошибкой является покупка большей мощности лазера, чем оправдано сочетанием материалов. Если большинство ваших деталей изготовлены из углеродистой стали толщиной от 2 до 6 мм, волоконный лазер мощностью 6 кВт режет быстрее, чем аппарат мощностью 3 кВт, но прирост скорости становится меньше на тонких листах. Для тонкого листового металла ускорение и управление движением имеют такое же значение, как и чистая потребляемая мощность. Сильный лазер на системе со слабым движением производит приемлемые детали при более низкой производительности.
Более глубокое обсуждение взаимодействия мощности, скорости и материала см. как правильно выбрать станок для лазерной резки с ЧПУ для вашего магазина.
Каждый лазерный источник имеет свою собственную зону резки. Вместо того чтобы спорить об абсолютном превосходстве, подумайте о задачах, которые будут выполняться на машине большую часть недели.
Волокно мощностью от 6 до 8 кВт режется с помощью кислорода на высокой скорости. CO2 также работает, но он потребляет больше электроэнергии на метр резки.
Волокно с добавлением азота дает чистый край без окалины. CO2 в этом диапазоне заметно медленнее.
Волокно является практичным выбором, поскольку его длина волны 1064 нм хорошо поглощается отражающими металлами. CO2 может отражаться обратно и повреждать оптические компоненты.
Волоконный лазер мощностью 12 кВт или выше и CO2-лазер режут толстые пластины. Стоимость детали зависит от типа газа, скорости резки и требований к качеству кромки.
Одноволоконная машина с регулируемыми параметрами мощности и хорошей программой раскроя справляется с разнообразием лучше, чем установка CO2 при том же бюджете.
Для вырезания отверстий размером меньше толщины листа необходим хороший режим луча. Волоконные лазеры обычно создают более острые углы и меньший пропил.
Стоимость покупки составляет лишь часть общей стоимости. Станок для лазерной резки листового металла потребляет электроэнергию, вспомогательный газ и расходные материалы в течение каждого рабочего часа. За пять лет эти эксплуатационные расходы часто превышают первоначальную цену.
Основными факторами затрат являются:
Прежде чем подписывать что-либо, запросите оценку стоимости детали на основе ваших фактических чертежей и материалов. Более медленная машина с меньшим потреблением газа может превзойти более быструю машину по общей стоимости детали. Вы можете запросить этот расчет, когда вы свяжитесь с нами с вашим списком материалов.
Станок для лазерной резки листового металла не работает в одиночку. На типичной производственной линии на лазерный резак подаются выровненные листы, а вырезанные детали поступают на штамповку, гибку, сварку и чистовую обработку поверхности. Поэтому при выборе лазерного аппарата следует учитывать, что происходит до и после него.
Обычная последовательность выглядит так:
Выбранная вами машина должна соответствовать выходной скорости правильной машины, расположенной выше по потоку, и станций гибки и штамповки ниже по потоку. Мощный лазер, который подает детали быстрее, чем может обработать бригада по гибке, только продвигает узкое место дальше по линии.
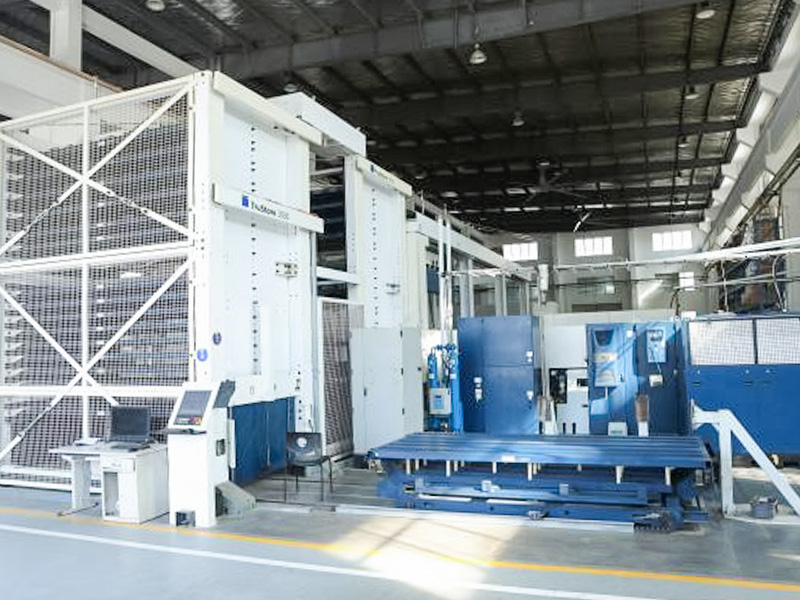
 Станок для лазерной резки с ЧПУ для точной контурной резки листового металла Этот станок выполняет этап контурной резки на линии листового металла. Его высокоточное управление с ЧПУ и большой рабочий стол подходят для скоростей правки на входе, поэтому он соответствует описанному здесь сбалансированному производственному потоку. Посмотреть продукт →
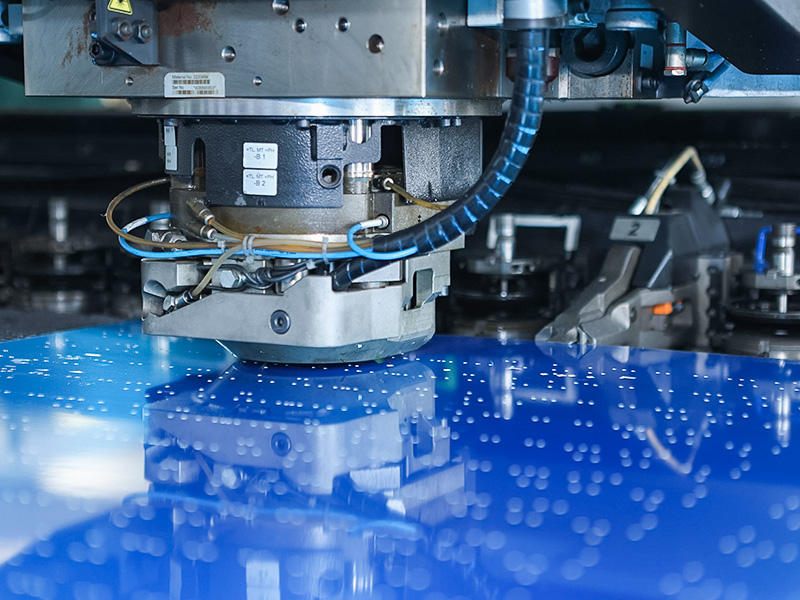
 Пробивной пресс с ЧПУ для пробивки отверстий и формованных элементов Пробивной пресс добавляет отверстия и формованные элементы после лазерной резки, сохраняя эффективность цепочки из листового металла. Его жесткий каркас и система ЧПУ соответствуют планированию производительности, обсуждаемому в сопутствующем тексте. Посмотреть продукт →
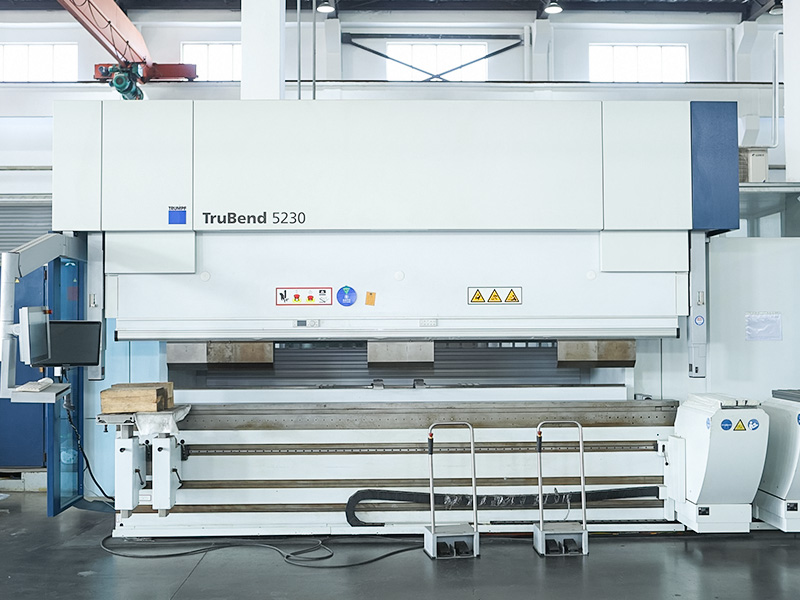
 Гибочный станок с ЧПУ для точной формовки листового металла Этот гибочный станок завершает этап формовки благодаря точному контролю угла и гибкости формы. Он сочетается с лазерной и перфорационной станциями, обеспечивая сбалансированность производственной линии, согласованность скорости которой здесь подчеркивается. Посмотреть продукт →
Наш ассортимент оборудования для обработки листового металла охватывает всю эту цепочку. Станок для лазерной резки выполняет контурную резку, пробивной пресс добавляет отверстия и формованные элементы, а гибочный станок завершает этап формовки. Поскольку эти машины имеют общую философию управления и раскроя, программирование становится проще, а обучение операторов занимает меньше времени.
Пять вопросов помогут быстро определить, подходит ли машина для ваших задач:
Какая мощность лазера лучше всего подходит для станка лазерной резки листового металла?
При обычном производстве листового металла волоконные лазеры мощностью от 3 до 8 кВт покрывают большинство деталей из углеродистой стали толщиной от 1 до 16 мм и нержавеющей стали толщиной до 10 мм. При мощности выше 8 кВт дополнительная скорость наиболее заметна на толстых пластинах.
Может ли станок для лазерной резки резать алюминиевые и медные листы?
Да. Волоконный лазер надежно режет алюминий и медь, если станок имеет достаточную мощность и правильную конфигурацию вспомогательного газа. Эти светоотражающие материалы являются веской причиной выбора волокна вместо CO2.
Каков типичный срок окупаемости волоконного лазерного резака?
Для цеха, работающего в две смены, волоконный лазер мощностью 6 кВт часто окупается за два-четыре года по сравнению с аутсорсингом, в зависимости от объема деталей и региональных затрат на рабочую силу.
Чем лазерная резка отличается от плазменной резки листового металла?
Лазерная резка produces narrower kerfs, better edge quality, and higher positional accuracy on thin and medium materials. Plasma cuts thicker plates faster but leaves a rougher edge that usually needs secondary finishing.

 +86-13771171111 +86-13338110517