Менеджеры по производству, выбирая лазерный станок для лазерной резки металла с ЧПУ, обычно начинают с одного числа: мощности. После нескольких месяцев на площадке важные цифры оказываются другими. Стоимость детали, стабильность кромки и интервалы технического обслуживания определяют, окупается ли машина. Тип лазерного источника управляет всеми тремя.
Для большинства операций с листовым металлом и пластинами практическим ответом является волоконный лазер мощностью от 1000 до 3000 Вт. Он режет нержавеющую, алюминиевую и углеродистую сталь с меньшими затратами энергии, чем СО2, и не требует выравнивания зеркала резонатора или заправки лазерного газа.
 Станок для волоконной лазерной резки листового металла с ЧПУ Этот станок использует высокоэнергетический лазерный луч, управляемый усовершенствованной системой числового управления, для резки нержавеющей, углеродистой стали и алюминия. Он подходит для мелкосерийного производства или обработки сложных контуров, а его большой рабочий стол и газовые модули обеспечивают стабильное и непрерывное производство. Посмотреть продукт →
В настоящее время в промышленной резке металлов используются три типа лазерных источников: оптоволокно, CO2 и кристалл. Источник определяет, насколько эффективно энергия поступает в металл, что определяет практическую скорость, качество кромки и эксплуатационные расходы.
Волоконные лазеры работают на длине волны около 1064 нм — длины волны, которую металлы поглощают гораздо лучше, чем длина волны 10,6 мкм, излучаемая CO2-лазерами. Больше поглощаемой энергии означает более быструю резку и меньшую электрическую нагрузку. Волоконные источники не имеют зеркал резонатора, которые нужно выравнивать, и лазерного газа, который нужно заправлять, поэтому текущее обслуживание сосредоточено на режущей головке, сопле и защитной линзе.
СО2-лазеры остаются проверенным вариантом для обработки очень толстой углеродистой стали с использованием кислорода, а также для цехов, которые также режут неметаллы. Их недостатками являются более высокое энергопотребление, зеркала, требующие чистки и выравнивания, а также расходуемый лазерный газ.
Кристаллические лазеры (Nd:YAG и Nd:YVO4) обеспечивают превосходную фокусировку на мелких деталях, но имеют более короткий срок службы компонентов и меньшую эффективность накачки. Сейчас они ограничиваются в основном прецизионной микрообработкой.
| Тип | Длина волны | Эффективность резки металла | Эксплуатационные расходы | Типичная роль |
|---|---|---|---|---|
| Волокно | Около 1064 нм | Высокий | Низкий | Производство листового металла и плит |
| CO2 | 10,6 мкм | Средний | Высокий | Резка толстой стали и неметаллов |
| Кристалл | Примерно 1064 нм | Средний | Высокий | Прецизионная микрообработка |
Если в вашей работе преобладают листы из нержавеющей, алюминиевой или углеродистой стали, рациональным выбором по умолчанию будет волокно. Прежде чем завершить покупку, просмотрите как правильно выбрать станок лазерной резки с ЧПУ для вашей мастерской для взвешивания толстолистовых и неметаллических исключений.
Четыре спецификации оказывают наибольшее влияние на производительность. Сравните их с толщиной собственного материала, а не с максимальной толщиной, указанной в брошюре.
Волоконный лазер мощностью 3000 Вт обычно режет низкоуглеродистую сталь толщиной 12 мм со скоростью от 1,5 до 2,0 м/мин с помощью кислорода, а нержавеющую сталь толщиной 2 мм с азотом — со скоростью от 8 до 10 м/мин. Оценивайте ежедневную производительность по толщине, которую вы обрабатываете чаще всего, а не по самому тонкому листу в вашем каталоге.
Большинство машин указывают точность позиционирования около ±0,05 мм на метр и повторяемость около ±0,03 мм. Узлы с выступами и пазами, шарнирные кронштейны и детали для подготовки к сварке зависят от этих значений больше, чем от мощности лазера.
Кислород ускоряет резку углеродистой стали, но оставляет на кромке небольшой оксид. Азот обеспечивает чистые, без окислов кромки нержавеющей стали и алюминия. Быстрое переключение между азотом высокого давления и кислородом низкого давления повышает гибкость планирования и не позволяет машине стать узким местом.
Адаптивное прокалывание уменьшает разбрызгивание линзы и заусенцы на нижнем крае за счет увеличения мощности во время прокалывания, а затем отвода назад для разреза. Попросите поставщика вырезать образцы вашей преобладающей толщины и проверьте нижний край на наличие окалины и поверхность разреза на наличие полос.
Каждая работа по лазерной резке металла с ЧПУ выполняется в аналогичной последовательности. Понимание каждого этапа поможет вам оценить требования к программному обеспечению, автоматизации и навыкам оператора, прежде чем подписывать заказ.
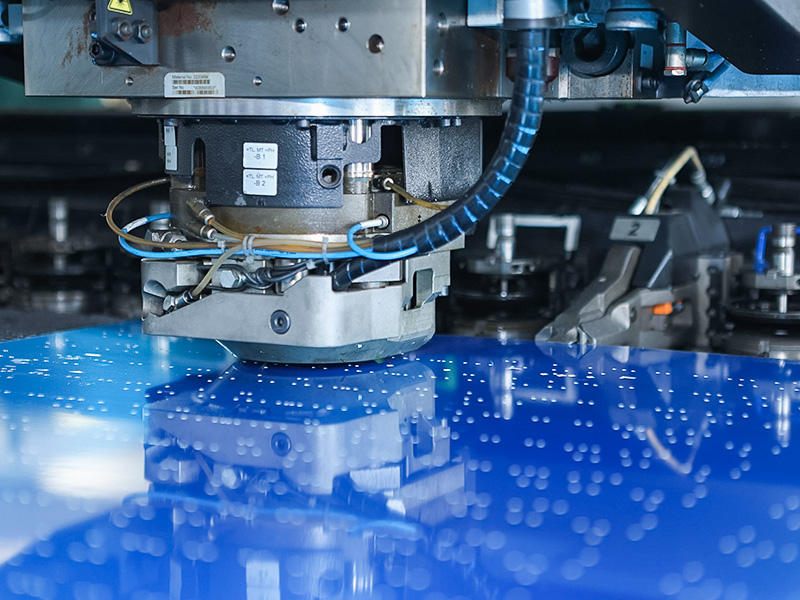
Для деталей с большим количеством отверстий пробивной пресс с ЧПУ часто оказывается быстрее, чем лазерная резка повторяющихся схем отверстий, в то время как лазер обрабатывает сложные контуры, небольшие партии и требования к узким кромкам. Обе машины хорошо дополняют друг друга на одной производственной линии.
 Пробивной пресс с ЧПУ для листового металла высокой жесткости Этот пресс, предназначенный для штамповки, вырубки, гибки и глубокой вытяжки, имеет жесткую раму и точный контроль хода, скорости и давления с помощью ЧПУ. Он обрабатывает сталь, алюминий и некоторые неметаллические листы, что делает его эффективным дополнением к лазерной резке для повторяющихся рисунков. Посмотреть продукт →
Мощность лазера устанавливает практическую скорость и максимальную толщину для каждого материала. Приведенные ниже значения показывают типичные пределы однопроходного режима для современных волоконных лазеров с рекомендуемым вспомогательным газом. Фактические результаты различаются в зависимости от жесткости машины, качества оптики, положения фокуса и чистоты газа, поэтому рассматривайте их как основу для сравнения, а не как гарантию.
| Волокно power | Мягкая сталь с кислородом | Нержавеющая сталь с азотом | Алюминий с азотом |
|---|---|---|---|
| 1500 Вт | 12 мм | 6 мм | 5 мм |
| 3000 Вт | 20 мм | 12 мм | 10 мм |
| 6000 Вт | 25 мм | 20 мм | 16 мм |
| 12000 Вт | 40 мм | 30 мм | 25 мм |
Если большая часть вашей работы выполняется из нержавеющей стали и алюминия толщиной от 1 до 6 мм, машина мощностью 1500 Вт или 3000 Вт хорошо сочетает скорость и капитальные затраты. Если вы регулярно режете углеродистую сталь толщиной 12 мм и более, выберите мощность не менее 6000 Вт. Увеличение размера увеличивает закупочную цену и требования к электрическому обслуживанию без улучшения производительности тонколистового проката.
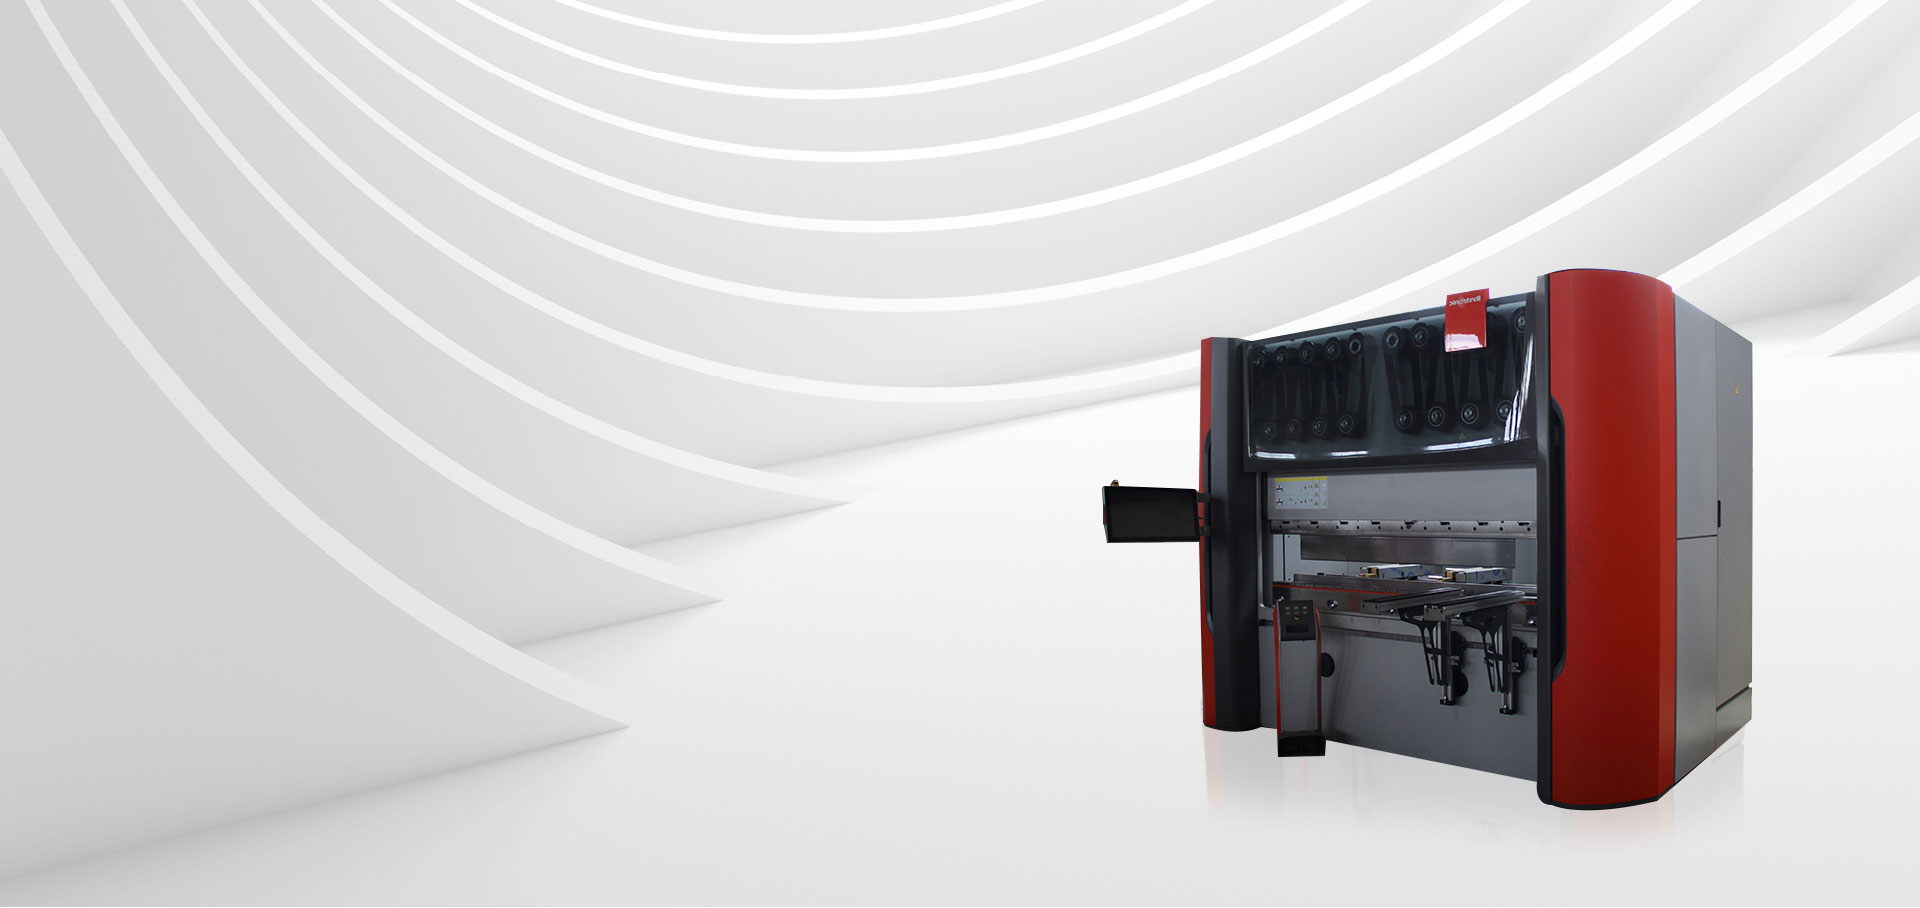
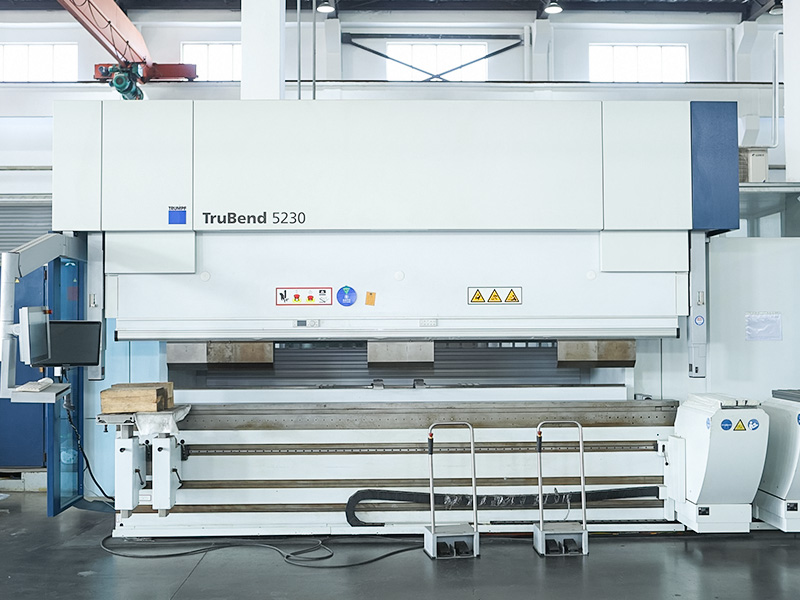
Большинство вырезанных деталей все еще нуждаются в формовке. Гибочный станок с ЧПУ в сочетании с лазером завершает линию, поэтому планируйте оба вместе, чтобы не допустить перемещения узкого места вниз по потоку.
 Гибочный станок с ЧПУ с точным контролем угла В этом гибочном станке используется высокоточная система ЧПУ для установки угла, длины и давления, что снижает количество ошибок и обеспечивает точность. Совместимый с различными формами, он обрабатывает углеродистую, нержавеющую сталь и алюминий и легко интегрируется в производственную линию резки и формования. Посмотреть продукт →
Разрыв в стоимости между машинами проявляется в течение первых 24 месяцев, часто задолго до того, как машина будет полностью амортизирована.
Для типичных объемов производства преимущество волокна в электричестве, газе и оптике часто окупается более высокой первоначальной ценой в течение двух-трех лет, прежде чем рассчитывать на прирост производительности за счет более быстрой резки.
Может ли волоконный лазерный резак по металлу обрабатывать медь и латунь?
Да. Медь и латунь поглощают длину волны волокна (около 1064 нм) гораздо лучше, чем длину волны CO2, поэтому волокно стало стандартом для этих отражающих сплавов. Машине по-прежнему требуется защита от обратного отражения в волокне подачи и режущей головке, поэтому убедитесь, что поставщик настроил оптику соответствующим образом. Скорость резки меди ниже, чем мягкой стали, и во избежание образования оксидов обычно используют азот или воздух.
Должен ли я использовать кислород или азот для нержавеющей стали?
Используйте азот, если кромка должна быть чистой и не содержащей оксидов, что требуется для видимых деталей, подготовки к сварке или компонентов, контактирующих с пищевыми продуктами. Кислород режет тонкую нержавеющую сталь немного быстрее, но оставляет обесцвеченную кромку и тонкий оксидный слой. Если качество кромки не является критическим и деталь будет окрашена или скрыта, кислород может снизить затраты на газ.
Сколько площади и инженерной инфраструктуры требуется для лазерной резки металла с ЧПУ?
Для оптоволоконной машины мощностью 1500 Вт обычно требуется от 8 до 15 квадратных метров, включая охладитель и пространство для загрузки листов и удаления деталей. Электропитание обычно трехфазное напряжением 400 В с подключенной нагрузкой примерно от 15 до 25 кВА в зависимости от уровня мощности. Вам также понадобится линия подачи вспомогательного газа; Азот может поставляться в баллонах, дьюарах или резервуарах в зависимости от ежемесячного потребления.
Рынок лазерных станков с ЧПУ для лазерной резки металла вознаграждает покупателей, которые подбирают станок в соответствии с их фактическим объемом производства. Начните с машины для изготовления волокна, проверьте реальную скорость резки при преобладающей толщине, проверьте наличие вспомогательного газа в вашем регионе и одновременно спланируйте последующую формовку.
Если у вас уже есть чертежи или определенный список деталей, быстро обсудите это с нашим команда таможенных услуг может проверить конфигурацию машины, прежде чем приступить к макету.

 +86-13771171111 +86-13338110517