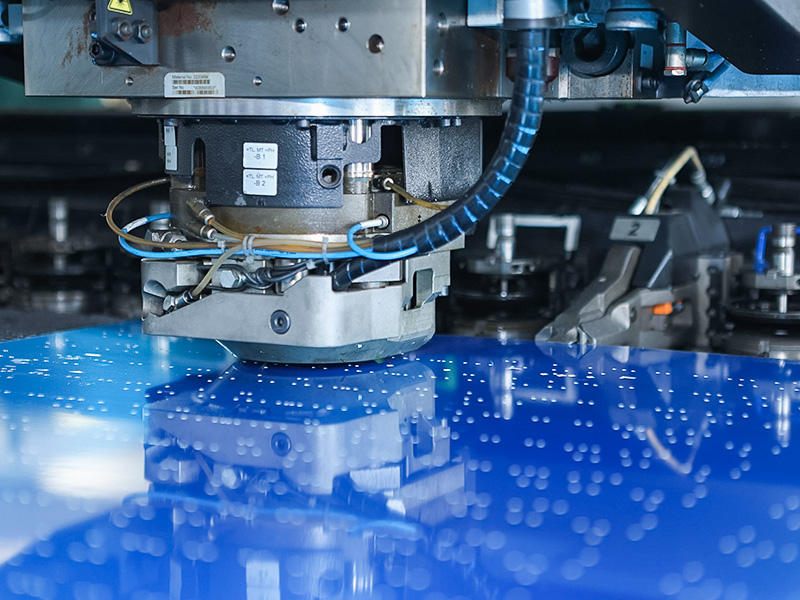
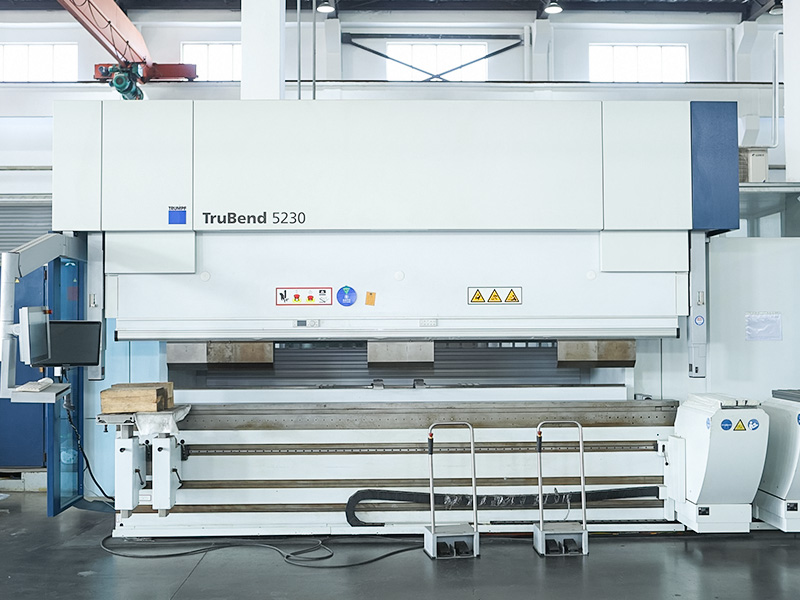
Для изготовления листового металла станок лазерной резки с ЧПУ является наиболее практичным способом превратить плоский лист в готовые детали с высокой точностью, но правильная система - это не та, которая имеет самую высокую мощность, а та, которая соответствует вашему составу материалов, диапазону толщины и ежедневной производительности. В большинстве мастерских волоконный лазер мощностью от 1 до 6 кВт эффективно работает с мягкой сталью, нержавеющей сталью и алюминием, в то время как CO2-лазеры в настоящее время являются скорее исключением, чем правилом для резки листового металла.
Лазерный резак с ЧПУ фокусирует высокоэнергетический лазерный луч на поверхности листа. Луч плавит или испаряет металл по пути, определенному программой ЧПУ, а коаксиальный вспомогательный газ — обычно кислород или азот — выдувает расплавленный материал из пропила. Кислород поддерживает резку мягкой стали посредством экзотермической реакции, а азот обеспечивает чистую, не окисляющуюся кромку нержавеющей стали и алюминия.
По сравнению с штамповкой или плазменной резкой лазерная резка дает три практических преимущества при работе с листовым металлом:
По этой причине многие производственные цеха теперь рассматривают лазерную резку с ЧПУ как первый шаг по умолчанию в процессе изготовления листового металла, особенно когда размеры партий колеблются.
Для листового металла выбор источника лазера имеет большее значение, чем любые другие характеристики. Волоконные лазеры стали стандартом для резки металла, поскольку они хорошо поглощают отражающие материалы, такие как алюминий, латунь и медь, а также потому, что их эксплуатационные расходы ниже. CO2-лазеры по-прежнему используются в некоторых цехах обработки листового металла, в основном для резки более толстой мягкой стали кислородом или для комбинированной обработки металлов и неметаллов.
| Аспект | Волоконный лазер | CO2-лазер |
|---|---|---|
| Длина волны | Около 1,06 мкм | Около 10,6 мкм |
| Светоотражающие металлы | Хорошо справляется с алюминием, латунью и медью. | Риск отражения; нужна специальная оптика |
| Электрический КПД | Высшее; преобразует большую входную мощность в энергию луча | Нижний; больше энергии теряется в виде тепла |
| Расходные материалы | Нет резонаторного газа; оптика изнашивается медленно | Лазерный газ и зеркала требуют периодической замены. |
| Типичный диапазон листового металла | Мягкая сталь толщиной до 20-25 мм с источником мощностью 6 кВт. | Подходит для толстой пластины с агрегатами высокой мощности. |
| Техническое обслуживание | Упрощенная доставка луча, меньшая сервисная нагрузка | Больше оптических компонентов и проверок центровки |
Для большинства производителей листового металла волокно является более дешевым и доступным решением. Единственная причина, по которой стоит говорить об CO2, — это ассортимент продукции, в котором преобладают толстые пластины из углеродистой стали или неметаллические материалы.
Когда вы сравниваете расценки, сосредоточьтесь на цифрах, влияющих на количество деталей за смену, а не на цифре мощности, заголовке заголовка.
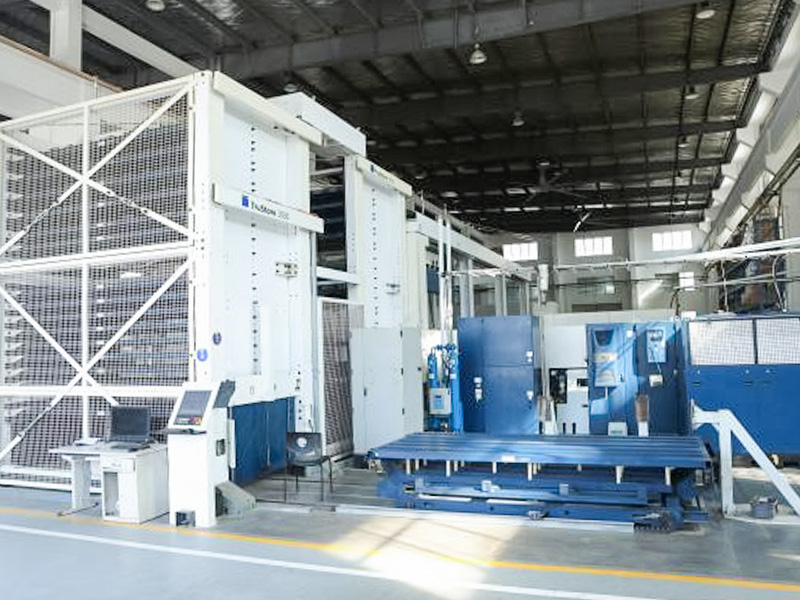
Именно эти параметры мы встраиваем в наши производственные станки для лазерной резки, уделяя особое внимание стабильной производительности резки и возможности непрерывной работы в цехах листового металла.
 Станок для лазерной резки с ЧПУ для производства листового металла Этот станок для лазерной резки с ЧПУ промышленного класса обеспечивает стабильную и непрерывную резку нержавеющей стали, углеродистой стали и алюминия благодаря широкоформатным столам и автоматическому удалению стружки, что важно для определения надежных технических условий цеха. Посмотреть продукт →
Следуйте этой последовательности, чтобы получить спецификацию, которую вы сможете защитить перед руководством.
Если ваша рабочая нагрузка в основном связана с тонкими листами толщиной менее 4 мм, лучшим вариантом часто будет волоконная машина мощностью 1–3 кВт со сменным столом. Для смешанных работ, включающих лист толщиной 8–20 мм, увеличьте мощность до 4–6 кВт.
Более подробную информацию о выборе машины см. в нашем руководстве по как правильно выбрать станок для лазерной резки с ЧПУ .
Покупатели станков в листовой металлургии повторяют те же ошибки. Избегая их, вы экономите деньги и время простоя.
Если вы все еще не уверены в правильной конфигурации, свяжитесь с нашей командой инженеров с вашим списком материалов и образцами чертежей.
Да. Волоконный лазер особенно хорош при работе с алюминием, разрезая тонкую фольгу толщиной до 10 мм и более без проблем с отражением, присущих старым системам CO2. Благодаря азотной поддержке кромка реза остается чистой и не подвергается окислению.
Для мягкой стали волоконный лазер мощностью 3 кВт обычно режет толщину примерно до 20 мм, а машина мощностью 6 кВт — 25 мм или чуть больше. Предельные значения для нержавеющей стали и алюминия ниже, обычно около 10–14 мм при тех же уровнях мощности. Большая часть листового металла изготавливается толщиной менее 10 мм, при этом станок мощностью 1–2 кВт уже работает хорошо.
Эксплуатационные расходы состоят из электроэнергии, вспомогательного газа и расходных материалов, таких как защитные окна и режущие насадки. Азот обычно является самым крупным компонентом при обработке большого количества нержавеющей стали или алюминия. Запросите стандартную таблицу расхода газа для машины и умножьте ее на местную цену на газ, а не полагайтесь на показатели эффективности, приведенные в брошюре.
Это зависит от части. Лазерная резка более гибка для сложных контуров и изменений дизайна при нулевой стоимости инструмента. Перфорация обходится дешевле при большом объеме простых отверстий. Во многих мастерских используются оба варианта: для повторяющихся рисунков отверстий используется пробивной пресс, а для всего остального — лазер.

 +86-13771171111 +86-13338110517