Быстрый ответ: Для листового металла станок для резки волоконным лазером является стандартным выбором для материалов толщиной примерно от 0,5 до 20 мм. Он вырезает любой профиль прямо из файла САПР, без каких-либо инструментов, с пропилом всего в несколько десятых миллиметра и качеством кромки, которое обычно не требует доработки. Выберите мощность от 1,5 до 3 кВт, если вы работаете в основном с тонкими листами; переходите на мощность 6 кВт и выше, когда пластина толщиной более 10 мм становится обычным явлением. Однако что действительно решает покупку, так это то, как мощность, размер стола, вспомогательный газ и остальная часть вашей лески сочетаются друг с другом, а не самое большое число в таблице данных.
Две характеристики объясняют, почему волоконные лазеры вытеснили CO2-машины при обработке листового металла. Луч генерируется и доставляется через оптоволокно, а не через зеркала, поэтому работы по юстировке и регулярному техническому обслуживанию практически исчезают. Длина волны также эффективно поглощается отражающими металлами, такими как алюминий, латунь и медь, что всегда было неудобно для систем CO2.
В разделах ниже объясняется, как работает процесс резки, как подобрать мощность и размер стола в соответствии с вашим материалом, а также где находится лазер на всей линии обработки листового металла.
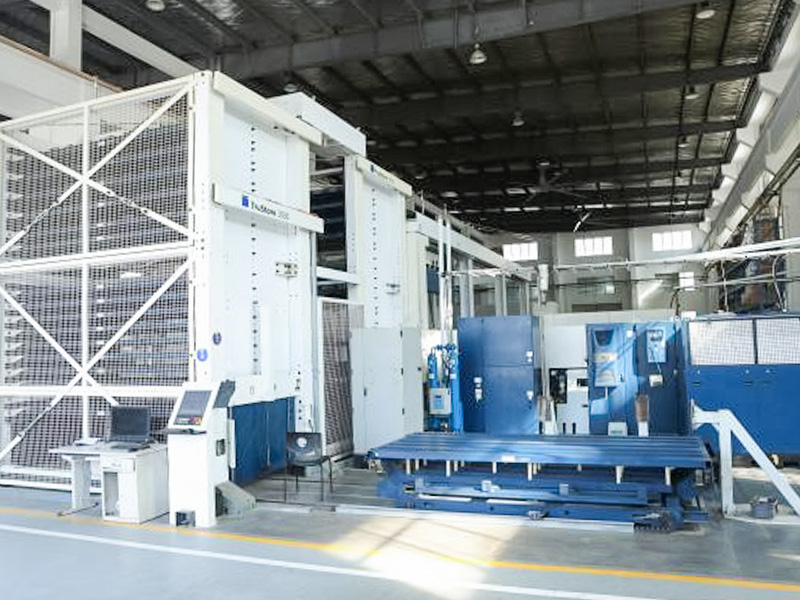
 Станки для лазерной резки с ЧПУ на заказ Широкоформатные станки для резки волоконным и углекислотным лазером TRUMPF, обеспечивающие узкие пропилы и чистые кромки, необходимые для прямой гибки деталей из листового металла. Посмотреть продукт →
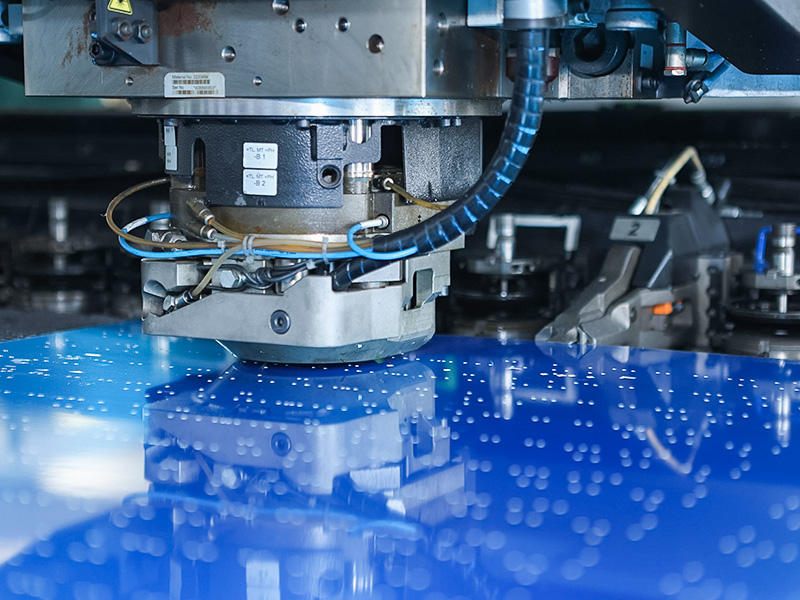
Волоконный лазер концентрирует свет в пятно диаметром долей миллиметра. При такой интенсивности металл в точке фокусировки плавится и испаряется, а струя вспомогательного газа выдувает расплавленный материал из разреза снизу. Режущая головка следует по запрограммированной траектории, обычно импортируемой в виде файла DXF из вашей системы САПР, а программное обеспечение для раскроя упорядочивает множество деталей на одном листе, поэтому оператор обрабатывает материал только один раз. Ширина пропила обычно составляет от 0,1 до 0,3 мм, а зона термического влияния достаточно узкая, поэтому большинство заготовок сразу подвергаются изгибу или сварке без выпрямления.
Газ, подаваемый через сопло, меняет скорость резки и качество кромки больше, чем ожидают многие покупатели. Три варианта охватывают практически всю листовую работу:
| Вспомогательный газ | Лучше всего подходит для | Компромиссы |
|---|---|---|
| Кислород | Мягкая сталь, особенно толщиной более 6 мм, где экзотермическая реакция ускоряет резку. | Оставляет темный оксидный край, который необходимо удалить перед сваркой или нанесением покрытия. |
| Азот | Нержавеющая сталь, алюминий и любые детали, сваренные или обработанные позднее. | Требует высокого давления и расхода, что делает его самым дорогим газом в эксплуатации. |
| Сжатый воздух | Тонкая мягкая сталь и чувствительные к цене производственные циклы | Самые низкие эксплуатационные расходы, но края имеют небольшое окисление |
Одно практическое следствие: если вы режете много нержавеющей стали, оцените подачу азота, прежде чем оценивать машину. Баллоны, резервуары или газогенератор — это регулярные расходы, которые превышают любую скидку на покупку.
Номинальная мощность определяет потолок толщины, а рычаг скорости. В качестве грубого отраслевого руководства: волоконный лазер мощностью 1,5 кВт обрабатывает мягкую сталь толщиной примерно 6 мм, станок мощностью 3 кВт — около 10 мм, аппарат мощностью 6 кВт — примерно 16 мм, а станки класса 12 кВт работают с толщиной более 25 мм с помощью кислорода. Емкости из нержавеющей и алюминиевой стали расположены ниже и обычно работают на азоте. Используйте приведенную ниже сетку в качестве отправной точки, а затем сверяйте каждую толщину, которую вы действительно продаете, с таблицами резки производителя.
Тонколистовое производство. Мягкая сталь толщиной около 6 мм; нержавеющая сталь и алюминий на шаг тоньше. Типично для корпусов, кронштейнов и легких изделий.
Рабочая лошадка производителя. Толщина около 10 мм из мягкой стали, с разумным балансом скорости, стоимости газа и цены за деталь.
Пластина средней толщины примерно до 16 мм из мягкой стали. Подходит для сельскохозяйственных, строительных и машиностроительных работ.
Тяжелая пластина толщиной более 25 мм с кислородной подачей. Делает резку толстых срезов экономичной, а не минимальной.
Относитесь к этим цифрам как к ориентиру, а не как к гарантии. Скорость резки резко падает вблизи максимальной толщины станка, поэтому технически возможная деталь может оказаться коммерчески некачественной. Многие покупатели подбирают станок так, чтобы быстро резать обычную толщину, а иногда отдают на аутсорсинг тяжелые листы.
В обозначениях станков обычно указывается рабочий стол: станок 3015 имеет станину примерно 3000 х 1500 мм, станок 4020 выдвигается до 4000 х 2000 мм. Покупайте стол для того листа, который вы покупаете, а не наоборот. Обычные стандартные размеры составляют 1000 x 2000 мм, 1250 x 2500 мм и 1500 x 3000 мм, поэтому 3015 охватывает два наиболее популярных формата. Обменный стол, где одна станина режет, а другую разгружают, быстро окупается в цехах, работающих более чем в одну смену.
Для более полной структуры принятия решений, наше руководство по выбор подходящего станка для лазерной резки с ЧПУ Более подробно освещаются вопросы мощности, бюджета и послепродажного обслуживания.
Станок для лазерной резки редко работает в одиночку. От этого зависит качество заготовки на входе и точность формовки на выходе, и типичная цепочка проходит через пять станций:
Сначала сплющивают входную пластину и катушку. Заготовки, вырезанные из деформированного листа, покидают стол с непредсказуемой плоскостью, и эта ошибка сохраняется на каждой последующей станции.
Детали раскладываются и вырезаются за один установ, включая отверстия и пазы, которые в противном случае пришлось бы сверлить или пробивать.
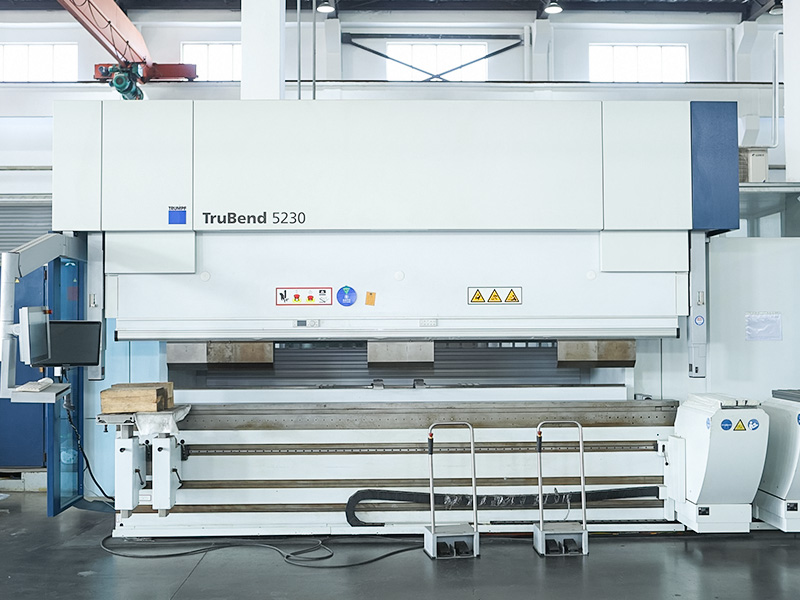
Листогибочный пресс сгибает фланцы вдоль обрезанных кромок. Чистые, прямые кромки и точные затылочные срезы обеспечивают повторяемость углов изгиба.
Вырезанные и формованные детали соединяются в сборки. Равномерное расположение кромок и отверстий упрощает сварочные приспособления.
Полировка и покрытие завершают сборку. Нержавеющая сталь, обработанная азотом, часто сразу переходит к чистовой обработке без очистки кромок.
Приобретая эти станции у одного поставщика, ответственность за допуски сохраняется в одном месте. Правильные станки и листогибочные прессы являются наиболее распространенными сопутствующими покупками нового лазера.
 Машина для выравнивания металлических пластин на заказ Роликовый правильный станок, который восстанавливает плоскостность деформированных листов, часто покупаемый при добавлении лазера к линии обработки листового металла. Посмотреть продукт →
 Гибочные станки с ЧПУ и листогибочные прессы Листогибочные прессы с ЧПУ и гибочные центры от TRUMPF, Salvagnini и Bystronic, которые придают вырезанным лазером заготовкам готовые углы и формы. Посмотреть продукт →
Таблицы данных составляют короткие списки; тестовые сокращения заключают сделки. Прежде чем подписать договор купли-продажи, запросите:
Если ваши тома еще не оправдывают наличие машины, те же возможности доступны в виде услуги. Отправка чертежей и покупка готовых деталей, вырезанных, согнутых, сваренных и покрытых, — это обычный первый шаг перед вложением капитала, и наша компания услуги индивидуального изготовления работает именно так: от чертежей заказчика до проверенных готовых деталей.
Какую толщину может обрабатывать станок для лазерной резки листового металла?
Это зависит от власти. В качестве общего руководства: 1,5 кВт охватывает мягкую сталь толщиной примерно до 6 мм, 3 кВт — примерно до 10 мм, 6 кВт — примерно до 16 мм, а также машины класса 12 кВт толщиной более 25 мм. Производительность по нержавеющей стали и алюминию ниже и обычно работает на азоте.
Волоконный лазер лучше, чем CO2, для листового металла?
Для новых покупок оптоволокно является практическим решением практически для всех видов листовой работы: более высокий электрический КПД, меньшие затраты на техническое обслуживание и лучшие результаты при работе с отражающими металлами. CO2 сохраняется в основном в старых установках и в некоторых специализированных приложениях.
Какой формат файла нужен машине?
Плоские 2D-профили, чаще всего файлы DXF или DWG, экспортированные из вашей системы САПР. Программное обеспечение для раскроя упорядочивает профили на листе и генерирует программу резки.
Могу ли я заказать детали вместо покупки машины?
Да. Отправьте чертежи и спецификации материалов, получите коммерческое предложение и закажите готовые заготовки или полные сборки. Многие магазины таким образом проверяют спрос перед покупкой оборудования.

 +86-13771171111 +86-13338110517